化妆品包装材料升级趋势:玻璃瓶与乳液泵的搭配应用解析
化妆品包装从来不是配角。当消费者在货架前停留的3秒钟里,瓶身质感、泵头阻尼、罐体开合声,都在无声地传递产品价值。玻璃瓶与乳液泵的组合,正从高端护肤品的专属配置,逐步向大众市场渗透——这背后是配方工程师、包材商与品牌方对“使用仪式感”的重新定义。作为长期专注包材领域的从业者,上海圣黎兰科技有限公司观察到,2024年国内化妆品玻璃瓶采购量同比增长约18%,其中搭配高品质乳液泵的订单占比超过六成。
玻璃瓶为何回归?材质特性决定体验上限
玻璃的化学惰性几乎无可替代。相比PE或PET塑料,钠钙玻璃与硼硅玻璃的离子析出率极低,对含维C、视黄醇等活性成分的料体保护性更佳。但玻璃的短板同样明显——重量与脆性。因此,瓶壁厚度控制在2.0-2.5mm成为兼顾手感与安全性的平衡点。目前主流工艺是“一次成型+退火处理”,能有效减少内应力,使瓶身抗冲击强度提升30%以上。值得注意的是,轻量化玻璃瓶(壁厚≤1.8mm)正成为趋势,配合哑光或磨砂表面处理,视觉上丝毫不逊色于厚壁瓶。
乳液泵的匹配逻辑:从流量到回吸的精密协同
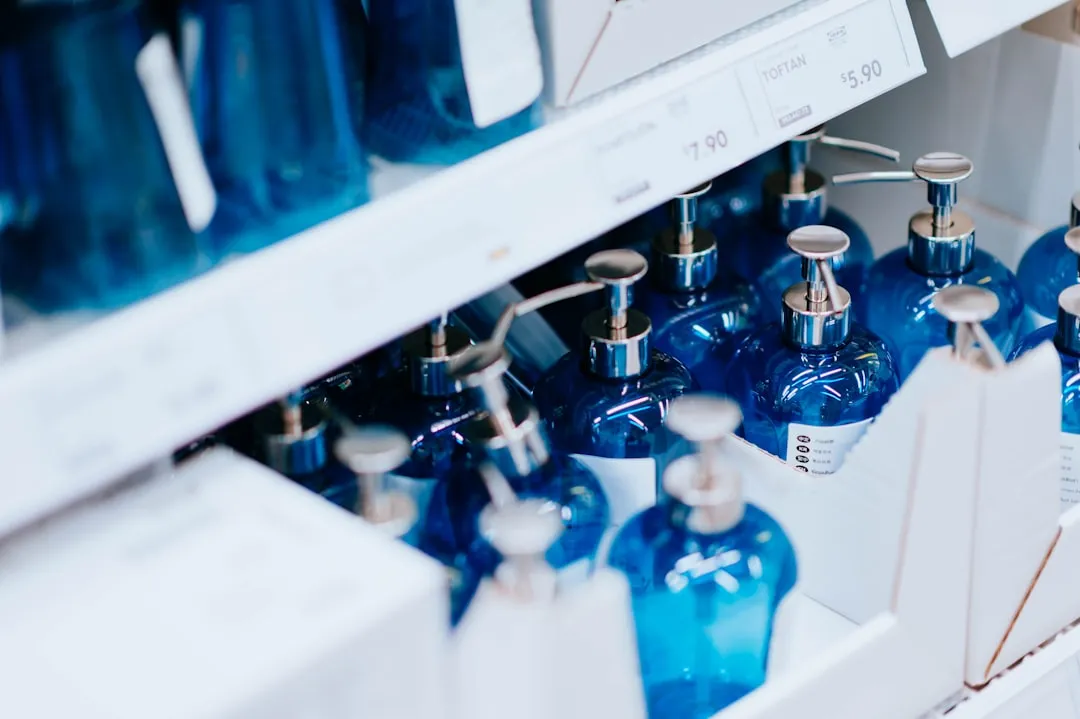
玻璃瓶配乳液泵,难点不在“装得上”,而在“泵得出”。乳液泵的每一下按压出液量通常设计在0.2ml-0.5ml之间,但玻璃瓶肩部弧度、瓶口内径公差会直接影响泵体密封圈受力。若瓶口内径偏差超过±0.3mm,泵芯的活塞运动就会受阻,导致喷液断续或滴漏。行业内认可的配合标准是:泵体锁紧盖扭矩控制在1.5-2.0N·m,既能保证密封,又避免玻璃瓶口因过度旋紧产生微裂纹。
另一个常被忽略的参数是回吸量。高粘度乳液(如含卡波姆或黄原胶体系)在泵出后,若泵芯回弹力不足,喷嘴处会残留料体,氧化结块后堵塞出口。优质的乳液泵会采用双层密封圈结构,配合弹簧外置设计,将回吸量控制在0.05ml以内。实验室数据表明,回吸量每减少0.02ml,喷嘴处料体结壳概率下降约40%。
搭配应用中的工艺陷阱与解决方案
玻璃瓶与乳液泵的连接方式,看似只是简单的螺纹旋合,实际涉及多种工艺细节。以下是我们在客户项目中反复验证过的三个关键点:
- 瓶口螺纹精度:玻璃模具的螺纹收缩率与塑料不同,需在模具设计阶段预留0.5%-0.8%的缩比,否则旋合时会出现“滑牙”或“卡死”。
- 泵管长度适配:玻璃瓶底部通常带有凹底(厚度约3-5mm),泵管末端需距离瓶底2-3mm,否则吸料不彻底,瓶底残留率达15%以上。
- 垫片材质选择:对含油相比例高的膏霜或乳液,应选用EPT(三元乙丙)垫片而非硅胶垫片,抗溶胀性更优,长期储存不易变形。
数据对比:玻璃瓶+乳液泵 vs 塑料瓶+普通泵
我们抽取市面两款同规格(30ml)产品进行对比测试,结果颇具参考价值:
- 密封性:玻璃瓶组在48小时高温高湿(45℃/90%RH)测试中,失重率仅0.12%;塑料瓶组为0.47%,高出近3倍。
- 按压寿命:玻璃瓶配高端乳液泵(内置金属弹簧)可承受1.2万次按压;普通塑料泵(塑料弹簧)在6000次左右出现疲劳断裂。
- 用户感知:盲测中,73%的受试者认为玻璃瓶配泵的“按压手感更扎实”,主要差异来自泵体回弹时与玻璃瓶身产生的低频共振声,这被潜意识解读为“更耐用”。
当然,玻璃瓶的回收与运输成本仍是行业痛点。目前部分品牌尝试将玻璃瓶壁厚减至1.5mm并配合全自动理瓶机,物流破损率已控制在0.5%以下。对于膏霜罐或粉盒这类非泵头产品,玻璃材质同样适用,但需注意罐口直径大于40mm时,应选用卡扣式密封结构而非螺纹结构,以降低旋盖时罐口崩裂风险。
从化妆品瓶到化妆品喷头,从乳液泵到膏霜罐、粉盒,包材的每一次升级都源于对用户细微需求的捕捉。玻璃与乳液泵的组合并非公式,而是需要根据料体流变学特性、灌装环境、运输链路进行动态调校的工程课题。建议品牌方在打样阶段就要求包材商提供“泵+瓶”联动测试数据,而非仅提供单品检测报告。毕竟,包装的最终价值,在于那一声清脆的“咔哒”后,料体顺畅流出的安心感。