化妆品包装玻璃瓶生产工艺流程与质量管控要点解析
玻璃,在化妆品包装领域始终占据着不可替代的地位。它不透气、化学稳定性极强,能最大程度保护料体活性成分——这也是高端护肤品、精华液和香水始终偏爱玻璃瓶的根本原因。然而,一只看似普通的化妆品瓶,从石英砂到成品上线的旅程,远比想象中复杂。今天,我们从工艺与品控的双重维度,拆解其中的关键节点。
一、从配料到成型的四大核心工序
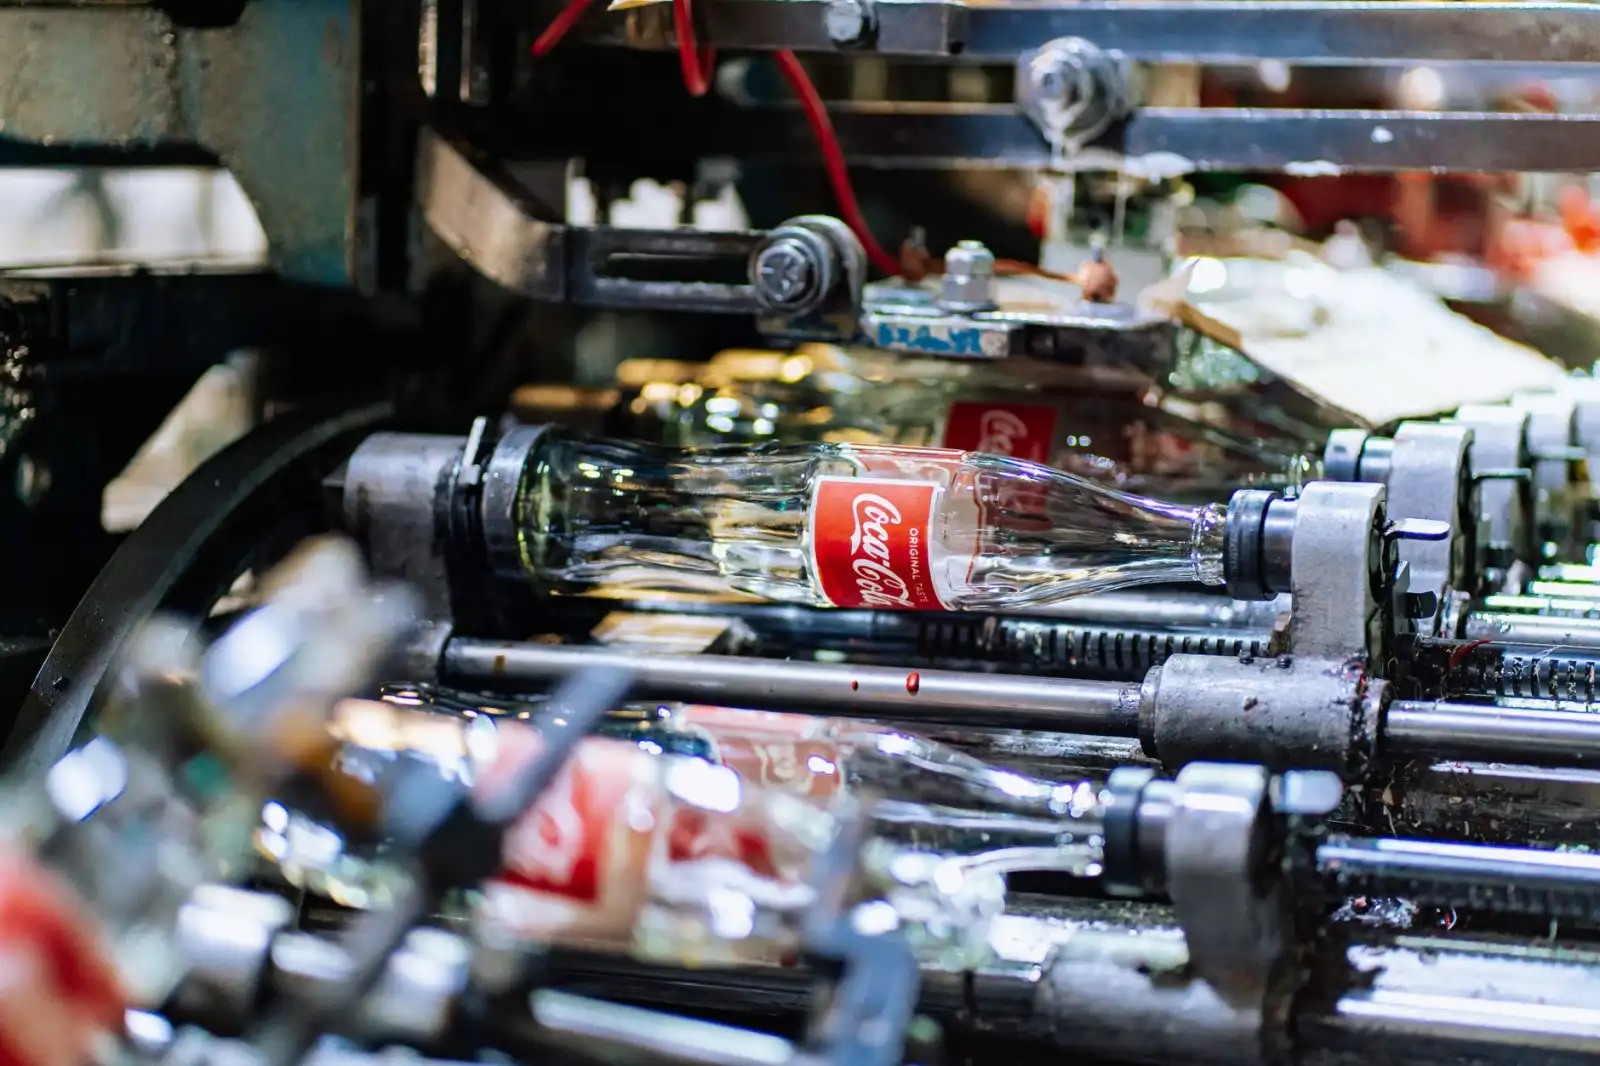
玻璃瓶生产的第一步是配料与熔制。以钠钙玻璃为例,石英砂、纯碱、石灰石按精确比例混合后,送入1450℃~1550℃的窑炉中高温熔融。这里有个常被忽视的细节:料滴温度波动必须控制在±5℃以内,否则后续成型时瓶壁厚度会失衡。随后,熔融玻璃液经供料道剪切成料滴,进入行列式制瓶机(IS机)完成初模成型与终模吹制。以10ml的口红粉盒内胆为例,单台IS机每分钟可产出80~120只初胚,但真正决定瓶身光洁度的,是模具温度与润滑频率的匹配——模具过冷会产生冷斑,过热则导致瓶身粘模。
成型后的瓶子还要经历退火这一关键步骤:在570℃左右的退火炉中缓慢降温,消除内部应力。应力超标?轻则灌装时爆裂,重则喷头旋紧瞬间直接颈口崩碎。行业标准要求残余应力≤6nm/cm,而上海圣黎兰科技内部标准则严控在4.5nm/cm以下,这在化妆品瓶供应商中属于头部梯队。
二、后加工与表面处理:颜值与功能的分水岭
退火之后的玻璃瓶远看通透,但微观表面布满裂纹。此时需要冷热端喷涂:热端涂覆四氯化锡形成底层,冷端涂覆聚乙烯蜡提升润滑度,双涂层能显著降低后续灌装线上的瓶身摩擦系数。再往后,就是丝印、烫金或电镀等装饰工艺——高档膏霜罐常采用磨砂+烫银组合,但要注意,磨砂深度超过0.3mm会削弱瓶壁强度,必须同步增加壁厚补偿。
功能件配合方面,化妆品喷头与乳液泵的适配度往往被品牌方忽略。玻璃瓶口的螺纹公差、瓶口内径椭圆度直接决定泵体密封性。我们实测过一组数据:同一批次乳液泵安装到两家不同供应商的30ml化妆品瓶上,泄漏率从0.3%飙升至2.1%——问题不在泵,而在瓶口内径椭圆度超了0.15mm。
三、质量管控的三大关键指标与实测数据
生产线上真正拉开差距的是以下三项全检数据:
- 壁厚均匀度:采用光干涉测厚仪,对瓶身、瓶底、瓶颈三点采样,公差须控制在±0.15mm内。以50ml膏霜罐为例,平均壁厚2.2mm,最薄点不得低于1.8mm。
- 容量偏差:满口容量与标称值的偏差≤±1.5%。超标的瓶子灌装后液位线参差不齐,直接拉低货架质感。
- 抗压强度:采用垂直压力测试,50ml规格化妆品瓶要求承受≥800N静压不碎裂,而粉盒类扁瓶因受力面积大,标准放宽至500N。
再细一步,瓶口内塞与泵体的同轴度也是隐形痛点。装配线上,如果玻璃瓶口圆度误差积累到0.2mm,再配合乳白泵的密封圈压缩量不足,运输颠簸后就会出现渗漏。对此我们通常建议客户做模拟运输振动测试(ASTM D4169标准),而不是只做静态密封测试。
最后说一个容易被采购方忽略的细节:玻璃瓶出厂前的清洗与包装。优质供应商会采用去离子水超声波清洗+洁净空气吹干,再以独立PE袋+分隔蜂窝纸托包装,防止运输摩擦产生细微划痕。这些划痕在透明瓶身上,灌装后会被折射放大,非常显眼。上海圣黎兰科技在出货前还会增加一道人工灯检,对每只化妆品瓶、化妆品喷头、乳液泵、膏霜罐、粉盒进行360°旋转目视检查,确保气泡、结石、划伤零漏网。
包装材料的价值,往往在灌装线高速运转时才能体现。一只公差精准的玻璃瓶,搭配一只密封可靠的乳液泵,能帮品牌方省下的不只是退货成本,更是终端消费者对产品质感的直接信任。工艺细节与品控数据,说到底都是为了让这份信任落地。