化妆品包装用乳液泵密封结构技术解析与质量管控要点
化妆品包装的密封性能,往往决定了一款产品在货架期内的品质稳定性。作为上海圣黎兰科技有限公司的技术人员,我们在日常检测中发现,不少品牌方对乳液泵、膏霜罐等包装容器的关注点集中在“外观颜值”与“单次挤出量”上,却忽略了密封结构这一核心命脉。今天,我们从结构设计与质量管控两个维度,聊聊化妆品瓶与化妆品喷头背后的技术细节。
密封结构的三道防线
以最常见的乳液泵为例,其密封体系并非单一零件,而是由活塞环密封、钢珠逆向密封、阀杆动态密封三道防线协同工作。活塞环通常采用LDPE或TPE材质,邵氏硬度控制在45-55A之间,过软易变形,过硬则回弹不足;钢珠密封依赖弹簧预紧力与珠座圆弧度的匹配,我们实测过,当预紧力从3N提升至5N时,泵芯的静态泄漏率可降低约67%,但按压力度会同步上升,这需要平衡。
膏霜罐的密封逻辑则完全不同。广口容器更依赖内塞与罐口过盈配合,过盈量通常设计在0.15mm-0.25mm区间。若过盈量低于0.1mm,在温差变化(如夏季运输40℃环境)下,膏体极易发生“呼吸”渗油;而高于0.3mm,消费者开盖会异常费力。粉盒的密封则常用“双圈结构”——内圈限位、外圈密封,配合磁吸或卡扣的闭合压力,确保粉体在跌落测试中不飞粉。

质量管控的三个关键测试
在圣黎兰的实验室里,每一批乳液泵和化妆品喷头出货前都要经历三项核心测试。首先是静态泄漏测试:在0.04MPa气压下保持30秒,允许泄漏量不超过0.3ml/min,这模拟的是运输颠簸后的密封状态。其次是动态疲劳测试:以每分钟20次的频率连续按压5000次,观察每次出液量衰减曲线——优质泵芯的衰减率应控制在8%以内,而劣质产品往往在2000次后出液量骤降30%以上。
第三项是高温高湿老化测试,这直接关系到化妆品瓶的长期货架稳定性。将装有料体的瓶罐置于45℃、85%RH环境箱中存放28天,检查密封件是否出现溶胀、粘连或硬化。我们发现,某些国产TPE密封圈在老化后硬度变化超过±15A,导致泵芯回弹卡顿,而进口医用级TPE的硬度变化可稳定在±5A以内。
一个被忽视的细节:密封面光洁度
很多代工厂在管控乳液泵时,只关注尺寸公差,却忽略了密封面粗糙度(Ra值)。泵芯阀杆与密封圈的配合面,Ra值应控制在0.4μm以下。若粗糙度达到0.8μm,微观凹坑就会形成毛细通道,在低温(0℃)环境下产生“慢渗”现象——产品静置一周后,泵口会析出细小液珠。这恰恰是消费者投诉“漏液”的高频原因,但在出厂全检中极难发现。
另一个容易踩坑的点是润滑剂迁移。部分泵芯在装配时涂抹硅油润滑,若硅油分子量选择不当,会迁移至化妆品瓶内壁,与膏霜配方中的增稠剂发生反应,导致料体分层。我们建议使用高分子量硅酮(粘度大于1000cSt)或改用干式自润滑材料,从源头规避风险。
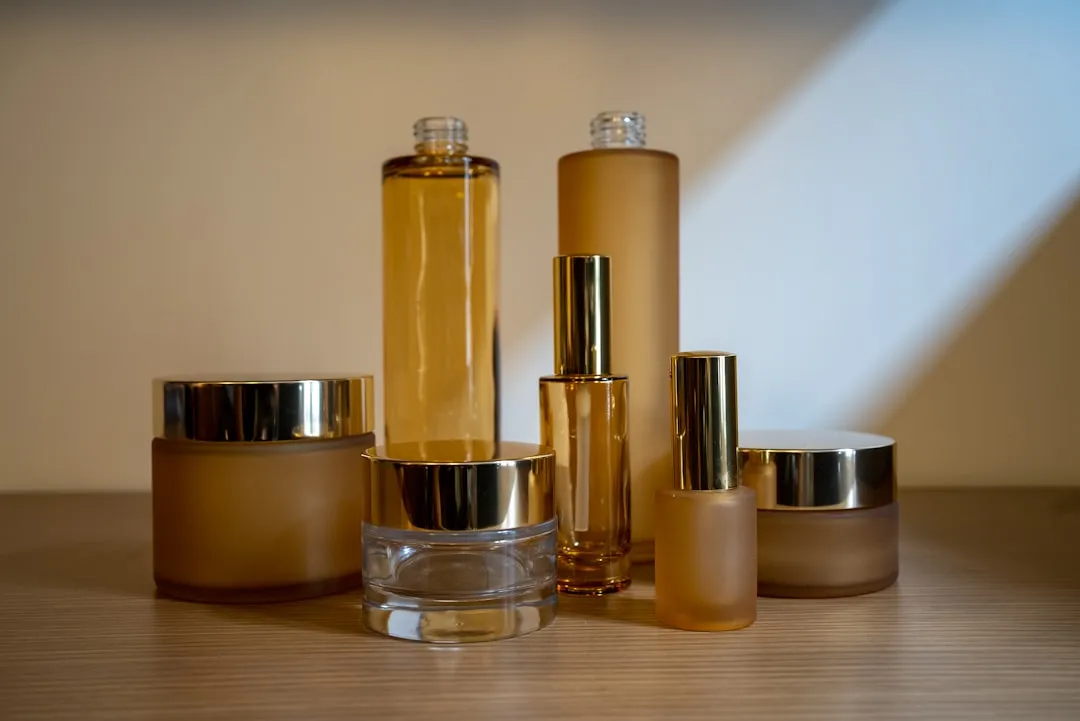
案例:某品牌面霜罐的“吐霜”问题
去年,一家国内头部护肤品牌找到我们,其膏霜罐在上市两月后出现“罐口白霜”现象。经排查,问题不在密封圈,而在内塞与罐体材质的极性差异——内塞为PP材质,罐体为AS材质,两者热膨胀系数相差约30%。在灌装热充填(60℃)后冷却至室温,内塞收缩率大于罐体,产生0.05mm的微间隙。我们给出的解决方案是将内塞改为与罐体同材质的AS,并增加一道环形筋位,问题随即解决。
这提醒我们:密封结构设计不能孤立看待单一零件,必须结合灌装工艺、料体特性与仓储环境做系统匹配。化妆品瓶、乳液泵、膏霜罐乃至粉盒,每一类包装的密封逻辑都不同,但核心原则一致——在“密封性”与“易用性”之间找到最优解。
作为技术编辑,我想强调:密封结构是包装的“隐形骨架”,它不直接触达消费者视觉,却时刻影响着使用体验与品牌口碑。上海圣黎兰科技在为客户提供包装方案时,始终将密封测试数据前置到设计阶段,而非等到试产后再补救。毕竟,一次漏液投诉带来的品牌损失,远超过一套优质密封方案的研发成本。