化妆品瓶与乳液泵的适配性设计对灌装效率的影响分析
在化妆品包材车间的实际生产中,一个常被忽视却又频繁引发停线的环节,往往不是灌装设备本身,而是化妆品瓶与乳液泵之间的配合公差。很多工厂在切换不同批次的瓶身或泵头时,会遇到泵体旋入不到位、密封圈被挤压变形、甚至泵芯行程受阻等问题,导致灌装节拍被迫从每分钟60瓶骤降至30瓶。这种隐性的效率损耗,比设备故障更难排查。
适配性设计为何成为灌装效率的隐形杀手
根本原因在于瓶口结构尺寸与泵体螺纹参数之间的匹配逻辑被简化了。多数包材供应商各自执行企标,瓶口外径、螺距、牙型角以及瓶口平台高度存在±0.15mm~0.3mm的偏差。当乳液泵的锁紧盖与瓶口配合过紧时,旋盖扭矩会异常升高,导致高速旋盖机出现打滑或瓶身跟转;配合过松则会引起泵体在运输或使用中回退,造成密封失效。更棘手的是,瓶口平台到泵体吸管的长度差若超过1mm,泵芯的压缩行程就会改变,直接表现为出液量波动。
从螺纹牙型到密封结构的微观匹配逻辑
一个值得关注的细节是螺纹收尾方式。国内不少瓶口采用平底收尾,而进口泵头常设计为圆弧退刀槽。这种几何差异在旋入时会形成干涉点,导致泵体无法完全落位。另外,密封圈与瓶口内壁的过盈量应控制在0.2mm~0.4mm之间,过大的过盈量不仅增加旋入阻力,还会使密封圈在高速旋转下产生蠕变,进而堵塞排气孔,影响灌装时瓶内负压的建立。这种情况在膏霜罐与内塞配合时同样存在,但常被误判为灌装机的真空系统故障。
- 瓶口内径公差应控制在±0.1mm,且需与泵体锁紧盖的内径形成0.05mm~0.1mm的间隙配合
- 螺距一致性误差不宜超过0.03mm,否则多螺纹泵头在旋入时会出现错牙
- 瓶口支撑面的平面度影响泵体的垂直度,垂直度偏差超0.2mm会导致吸管刮擦瓶壁
不同包装形式的效率对比:乳液泵与膏霜罐
以实际产线数据为例,使用标准化妆品瓶配合通用型乳液泵时,若瓶口尺寸经二次精加工(车削或磨削),灌装效率可稳定在55~65瓶/分钟;而直接使用注塑脱模后的原态瓶口,效率会因泵体旋入扭矩波动而降至40瓶/分钟以下,次品率上升约2.3%。相比之下,膏霜罐由于采用旋盖或卡扣结构,对螺纹精度的敏感度较低,其灌装瓶颈更多在于罐口内径与内塞外径的同心度,若同心度偏差超过0.3mm,内塞压入时会出现偏斜,导致密封不严。
对于化妆品喷头而言,适配性问题则体现在喷管长度与瓶身高度的比例关系上。喷管过长会触底弯折,过短则无法吸取底部料体,尤其在低粘度爽肤水灌装中,残留量会从正常的2%增加至5%以上,直接影响灌装量的计量精度。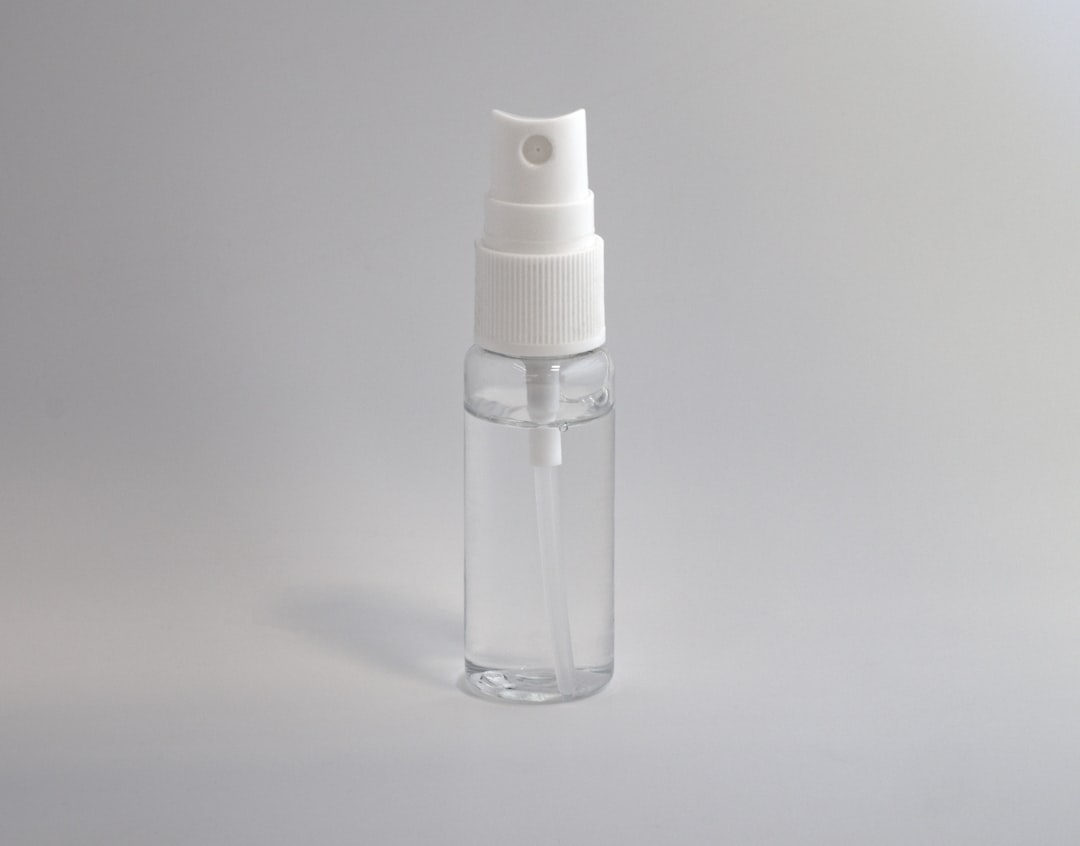
从源头控制适配性,提升综合效率
要真正解决这个问题,仅靠灌装车间的现场调试是不够的。建议在包材开发阶段就引入尺寸链计算,将瓶口、泵体、密封圈、吸管四者的公差叠加控制在0.5mm以内。同时,在来料检验环节增加模拟旋盖测试,使用与产线相同的旋盖扭矩仪,设定3~8kgf·cm的扭力窗口,超出范围直接退货。对于粉盒类产品,虽然不涉及泵芯结构,但其铰链过盈配合同样会影响组装线上的压合效率,建议采用分段式压合工艺,避免一次性冲压导致的盒盖变形。
另外,不同供应商的乳液泵在导向槽的深度上常有差异,这会改变泵按下时的阻尼感,进而影响自动压泵站的定位精度。若设备采用气动夹爪,建议在夹爪内侧增加弹性垫片,以吸收±0.2mm的瓶口高度偏差。经过上述调整,某合作工厂的灌装综合稼动率从78%提升至91%,返工工时减少了近一半。
包装的适配性设计不是简单的尺寸匹配,而是对静态公差、动态装配力与材料蠕变特性的综合平衡。当产线效率遭遇瓶颈时,不妨先从瓶与泵的微米级公差中寻找答案。