长三角化妆品包装市场观察:粉盒与膏霜罐的设计趋势与供应需求
长三角地区聚集了全国约60%的化妆品包装产能,其中粉盒与膏霜罐两大品类的供应链尤为成熟。过去两年,我们观察到下游品牌对这两类包装的需求正从「能用」向「好用且好看」快速迁移——这背后涉及模具精度、材料选择、表面工艺以及配套组件(如化妆品喷头、乳液泵)的系统性升级。
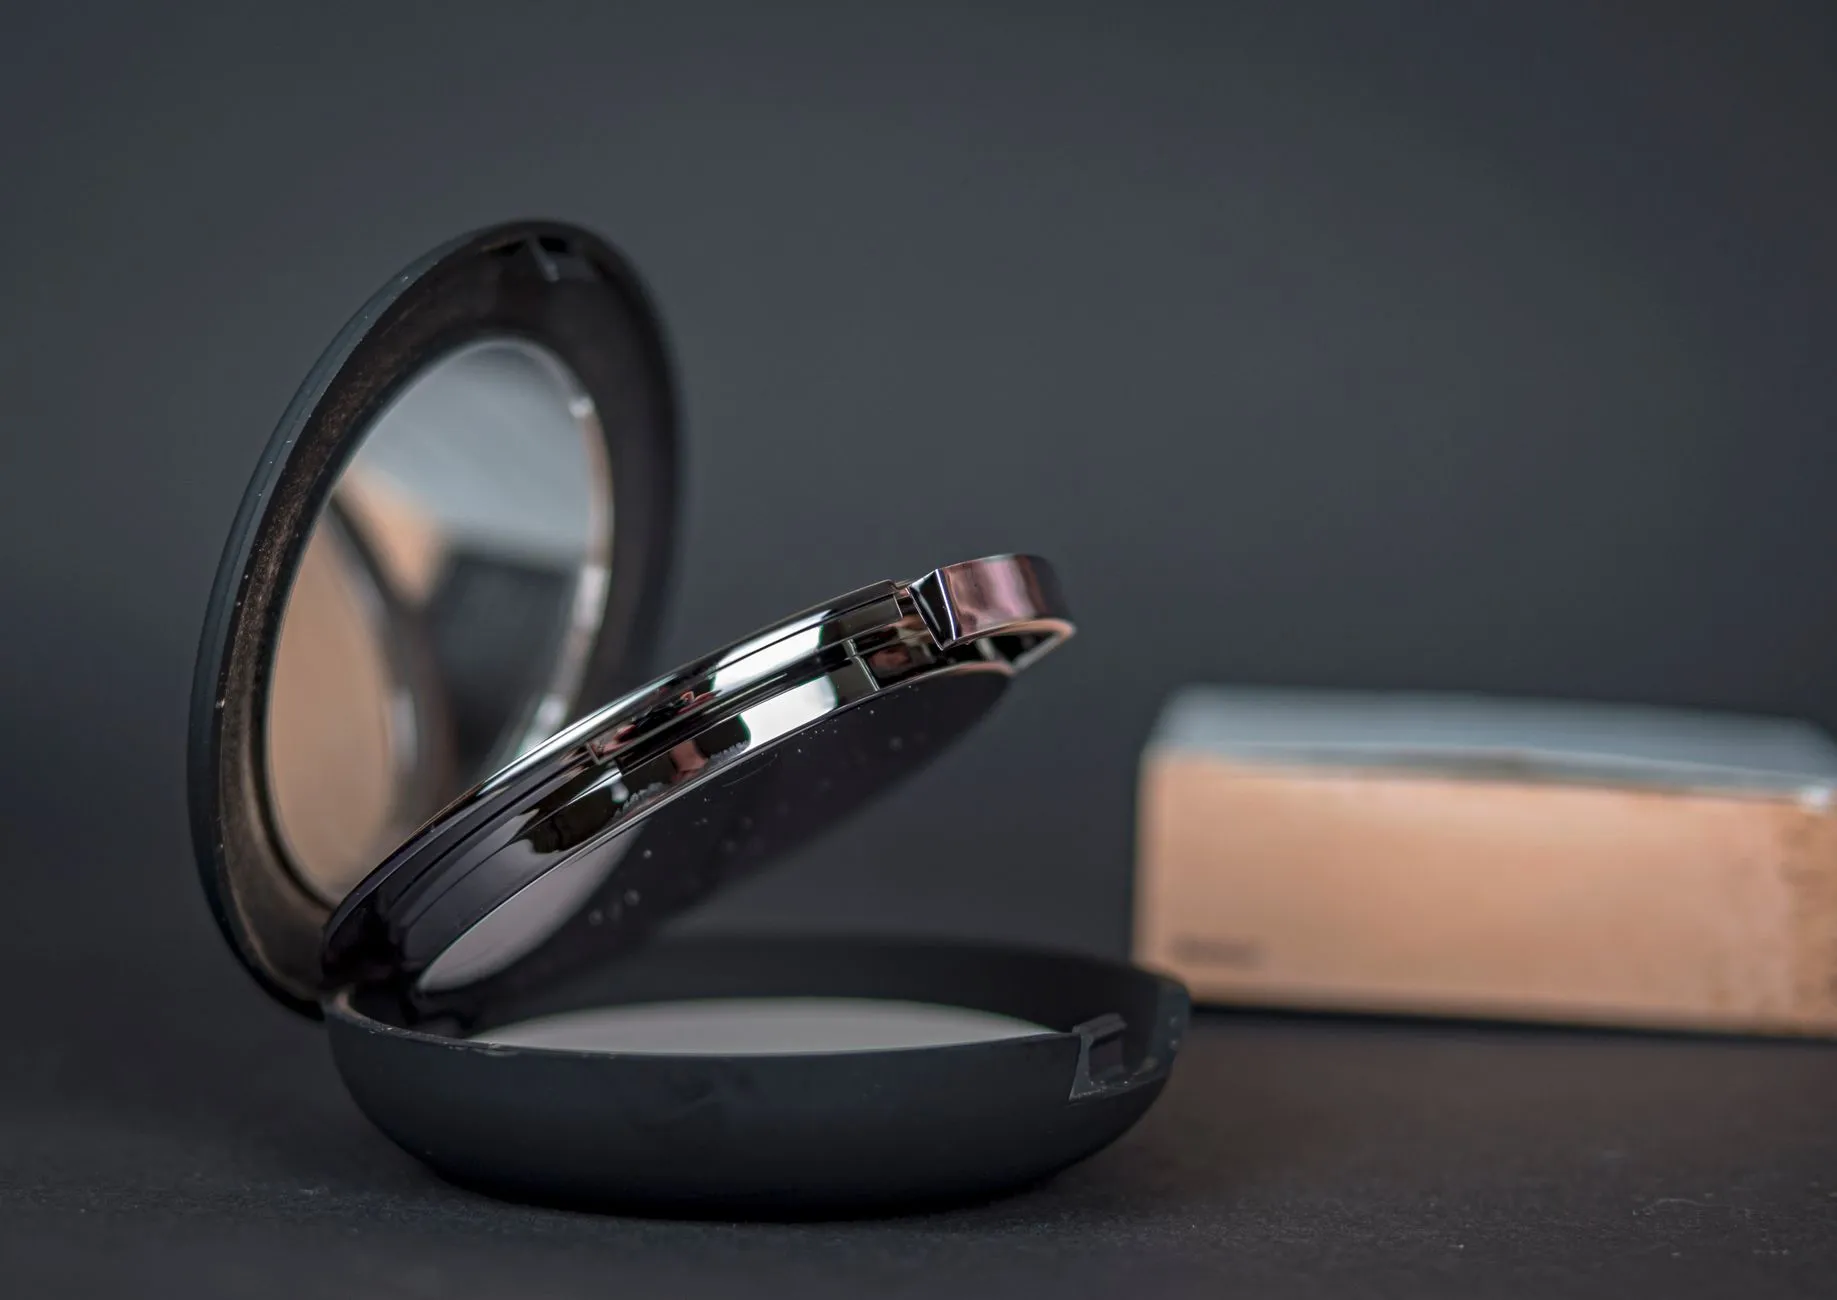
粉盒:从单层结构到多腔模块化
传统粉盒以单腔圆形为主,结构简单,注塑壁厚普遍在1.2-1.5mm。但近两年气垫、散粉、修容盘的多色组合需求上升,带动了多腔粉盒的模具开发。这类粉盒的核心难点在于:
- 铰链疲劳寿命:开合次数从5000次提升至10000次以上,POM材质铰链逐渐替代PP一体铰链
- 扣合手感一致性:模具公差需控制在±0.05mm以内,否则会出现「松盖」或「难开」的投诉
- 镜面平整度:镀银镜片的翘曲度直接影响使用体验,目前主流方案采用0.8mm浮法玻璃配真空镀铝
从供应端看,长三角的粉盒注塑厂普遍已具备模内切浇口能力,配合自动装配线,单条产线日产能可达3-5万只。但能同时做好模具、注塑和表面处理的工厂仍然有限。
膏霜罐:厚壁注塑与泵头配套的技术博弈
膏霜罐的趋势分化明显。一端是50g以上的大容量亚克力厚壁罐,追求「水晶感」;另一端是15-30g的轻量化PP/PET罐,主打环保和成本。厚壁注塑的难点在于缩痕控制——壁厚超过3mm时,保压曲线和冷却时间需要反复调试。
更值得关注的是配套组件的协同。很多品牌在选膏霜罐时,会同步考虑是否搭配乳液泵或化妆品喷头。这里有一个常被忽略的细节:泵头的出液量(如0.2cc/0.25cc)与膏霜罐口径的匹配度,直接影响灌装效率和消费者使用感受。口径公差若超过0.3mm,泵头旋盖后可能出现渗漏。
目前长三角地区能做「罐+泵」一体化供应的工厂,交期通常比分开采购缩短7-10天,这也是越来越多品牌倾向集中采购的原因。
表面工艺的三个务实方向
- UV镀膜替代电镀:环保合规压力下,水电镀产能收缩,UV真空镀在化妆品瓶和膏霜罐上的附着力已能做到4B级以上
- IMD/IML模内装饰:适合粉盒盖片的复杂图案,良率从早期的70%提升至90%以上
- 生物基材料试用:PLA/PHA在膏霜罐上的耐热性和耐油脂性仍需验证,但已有小批量试产案例
一个典型例子是某新锐国货品牌的气垫粉盒项目:要求单色注塑+局部UV+磁吸扣合,最终在宁波一家工厂落地,模具开发周期45天,单只成本控制在8元以内。这个案例说明,长三角供应链的优势不在于单项技术有多尖端,而在于模具、注塑、表面处理、组装四个环节能在50公里半径内完成闭环。
对于品牌方和采购方而言,选供应商时建议重点考察三项能力:模具自主加工比例、泵头/喷头类组件的来料检验标准、以及是否有稳定的厚壁注塑工艺参数库。这些细节决定了批量供货的稳定性和一致性。